
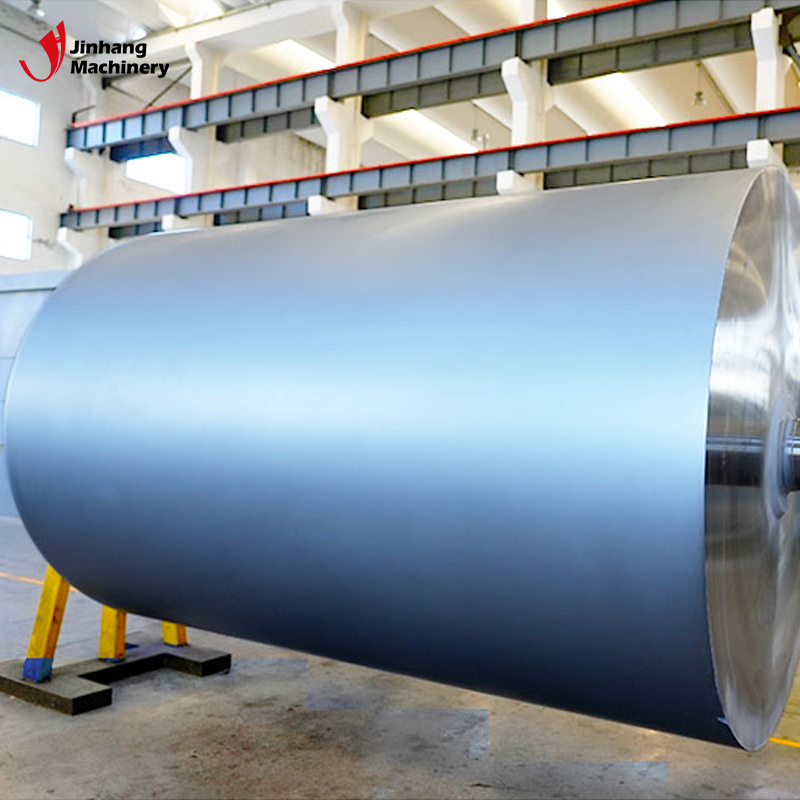
برای غلتکهای خنککننده آینه صنعتی، آبکاری کروم واقعاً یک مشکل مهندسی جامع را برطرف میکند: دستیابی به سختی سطح بالا، مقاومت در برابر سایش، مقاومت در برابر خوردگی، قابلیتهای ضد چسبندگی، پایداری سطح و قابلیت تعمیر در شرایط سرعت بالا، کارکرد مداوم، تغییرات دما و تماس طولانی مدت با مواد. به خصوص هنگامی که زبری سطح غلتک در سطح میکرون یا حتی زیر میکرون کنترل میشود، وضعیت سطح غلتک خنککننده آینه صنعتی به طور موثر از یک پارامتر قطعه دستگاه به یک پارامتر کیفیت محصول تبدیل میشود.
از این منظر، دلیل اینکه بسیاری از غلتکهای خنککننده آینهای صنعتی باید با کروم آبکاری شوند، اضافه کردن یک مرحله اضافی عملیات سطحی نیست، بلکه تضمین یک سطح کاری به اندازه کافی پایدار در کل طول عمر غلتک است.
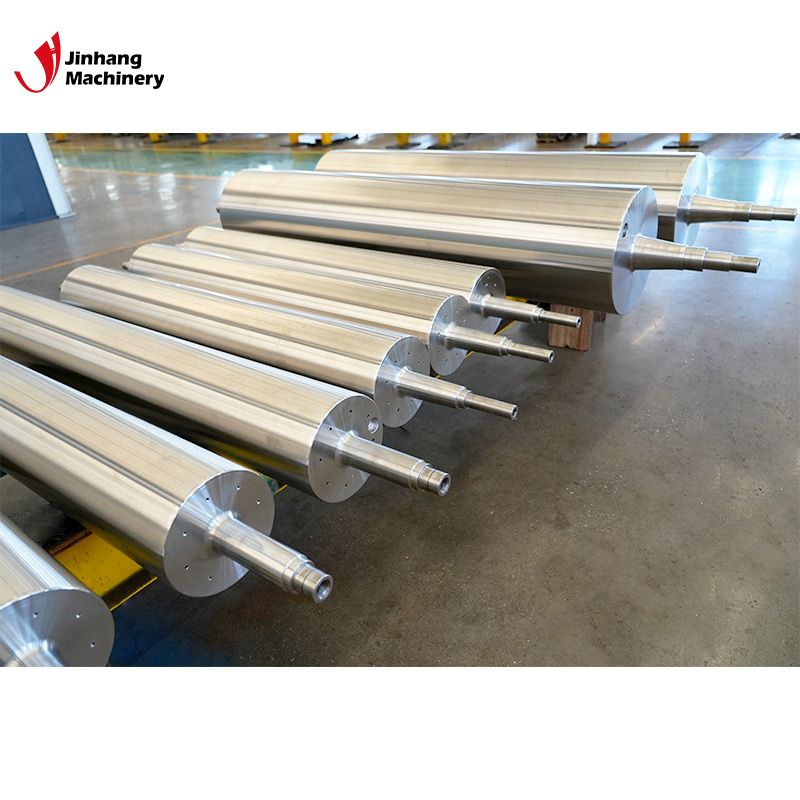
غلتکهای خنککننده آینه صنعتی در واقع چه مشکلی را حل میکنند؟
وظیفه اصلی غلتکهای خنککننده آینهای صنعتی، حذف سریع مقدار زیادی از گرمای حمل شده توسط مواد در طول تولید از طریق گردش محیط خنککننده درون غلتک است، در حالی که همزمان شرایط خنکسازی و شکلدهی پایدار و یکنواخت را برای مواد فراهم میکند.
به عنوان مثال، در تولید فیلم پلاستیکی، پس از اینکه پلیمر مذاب از قالب اکسترود شد، باید به سرعت به سطح غلتک خنککننده چسبانده شود. غلتکهای خنککننده نه تنها سرعت خنکسازی مواد را تعیین میکنند، بلکه مستقیماً بر براقیت، کدری، صافی و تا حدودی پایداری ابعادی سطح فیلم نیز تأثیر میگذارند. دادههای فرآیند مرتبط نشان میدهد که در تولید فیلم با براقیت بالا، اولین غلتک ریختهگری معمولاً به یک سطح کرومکاری شده بسیار صیقلی نیاز دارد. همزمان، کنترل دمای سطح غلتک خنککننده ممکن است برای حفظ ثبات محصول در محدوده تقریبی ±2 درجه سانتیگراد باشد.
این بدان معناست که غلتکهای خنککننده صنعتی با روکش آینهای در واقع سه نقش را به طور همزمان ایفا میکنند:
اول، این یک مبدل حرارتی است. واسطه خنککننده درون غلتک جریان مییابد و گرما را از محصول دور میکند.
دوم، این یک مرجع شکلدهی دددد است. ددددد وقتی مواد به سطح غلتک خنککننده با روکش آینهای صنعتی میچسبند، تحت تأثیر دقت هندسی غلتک و مورفولوژی سطح میکروسکوپی آن قرار میگیرند.
سوم، این همچنین یک رابط تماس با محصول است. فیلمها، فویلهای فلزی، پوششها، چسبها یا سایر مواد پیوسته با سرعت بالا با سطح غلتک تماس پیدا میکنند و خراشهای ریز، حفرهها، آلایندهها و تغییرات زبری روی سطح غلتک، همگی میتوانند به سطح محصول منتقل شوند.
بنابراین، چالش برانگیزترین جنبه ازغلتکهای خنککننده صنعتی با روکش آینهایصرفاً گرد کردن غلتک نیست، بلکه حفظ خواص سطحی تقریباً اولیه آن پس از کارکرد طولانی مدت است.
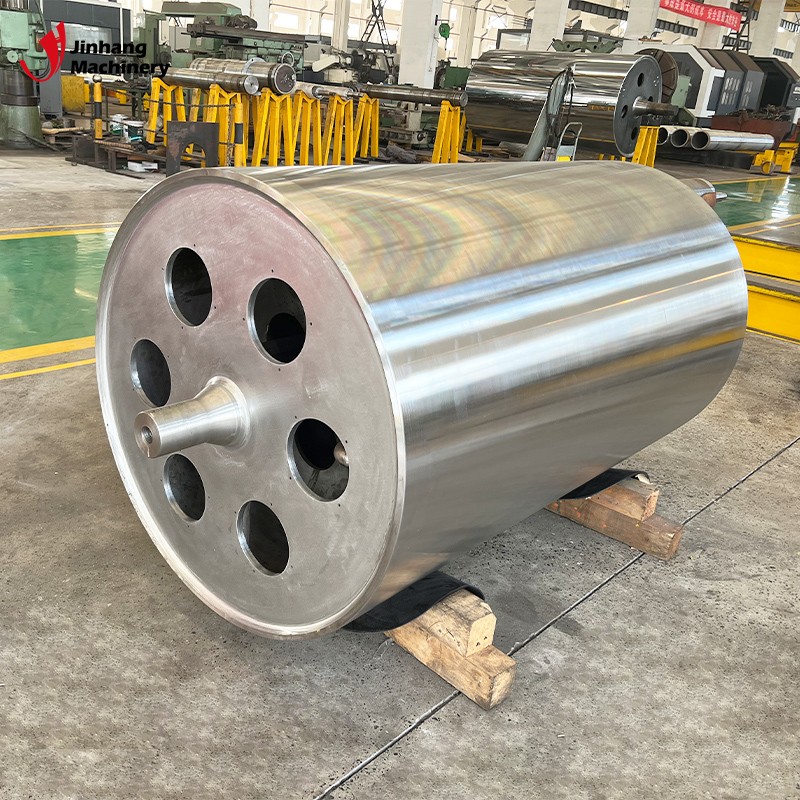
چرا صیقل دادن یک غلتک فولادی معمولی تا رسیدن به درخشندگی بالا هنوز کافی نیست؟
این اولین کلید برای درک این است که چرا غلتکهای خنککننده با روکش آینهای صنعتی به آبکاری کروم نیاز دارند.
فرض کنید یک غلتک فولاد آلیاژی معمولی، پس از سنگزنی و صیقلکاری دقیق، میتواند در ابتدا به یک روکش آینهای بسیار زیبا دست یابد. از نظر بصری، ممکن است تفاوت محسوسی با یک غلتک خنککننده صنعتی با روکش آینهای کرومکاری شده نداشته باشد.
با این حال، روشنایی بصری و پایداری مهندسی دو مفهوم متفاوت هستند.
در طول تولید صنعتی، سطح غلتک تحت تأثیر اصطکاک مواد، ذرات گرد و غبار، ناخالصیهای سخت، فرآیندهای تمیزکاری، محیطهای شیمیایی و چرخههای دمایی قرار میگیرد. اگر سطح غلتک به خودی خود فاقد سختی کافی باشد، اولین نشانههای سایش ممکن است سایش در سطح وسیع که با چشم غیرمسلح قابل مشاهده است، نباشد، بلکه خراشهای بسیار ریز متعدد، حفرههای موضعی و تغییرات در زبری میکرو باشد.
این تغییرات ممکن است برای غلتکهای نقاله معمولی مشکل بزرگی نباشند، اما برای غلتکهای خنککننده صنعتی با روکش آینهای میتوانند بسیار جدی باشند.
برای مثال، یک غلتک خنککننده آینهای صنعتی ممکن است در ابتدا دارای زبری سطح Ra 0.03-0.05 میکرومتر باشد. اگر پس از کارکرد طولانی مدت، سایش قابل توجهی در نواحی موضعی رخ دهد، حتی اگر میانگین تغییر زبری چشمگیر نباشد، خراشهای خطی که از قبل روی سطح غلتک وجود دارند، هنوز هم میتوانند نقصهای مربوطه را روی سطح فیلم ایجاد کنند.
این به اصطلاح اثر تکثیر سطح "hh است: هنگامی که ماده در تماس نزدیک با سطح غلتک قرار میگیرد، ریزساختار سطح غلتک میتواند روی سطح محصول تکثیر شود. این اثر به ویژه برای فیلمها یا پوششهایی که نیاز به براقیت بالا، مهآلودگی کم و نرخ نقص کم دارند، برجستهتر است. دادههای صنعتی همچنین نشان میدهد که در طول فرآیند ریختهگری، وضعیت سطح غلتک خنککننده مستقیماً بر براقیت، صافی و بروز نقص سطح ماده تأثیر میگذارد.
بنابراین، چیزی که غلتکهای خنککننده آینهای صنعتی واقعاً به آن نیاز دارند، براقیت فوقالعاده بلافاصله پس از پردازش نیست، بلکه توانایی حفظ این سطح براقیت حتی پس از هزاران ساعت کار مداوم است.
اینجاست که آبکاری کروم ارزش خود را نشان میدهد.
آبکاری کروم سخت صنعتی دقیقاً چه چیزی را برای غلتکهای خنککننده آینه صنعتی به ارمغان میآورد؟
در اینجا، تأکید بر این نکته ضروری است که غلتکهای خنککننده آینهای صنعتی معمولاً از آبکاری کروم سخت صنعتی استفاده میکنند، نه آبکاری کروم تزئینی معمولی.
کروم تزئینی در درجه اول برای اهداف زیباییشناسی استفاده میشود، در حالی که کروم سخت صنعتی یک کاربرد مهندسی سطح کاربردی است. سختی معمول آن تقریباً از 750 تا 1050 HV متغیر است که بسته به سیستم پردازش و شرایط آزمایش متفاوت است. دادههای مهندسی همچنین نشان میدهد که کروم سخت به طور گسترده در غلتکها، شفتها، قالبها و اجزایی که نیاز به مقاومت در برابر سایش و بازیابی ابعادی دارند، استفاده میشود.
برخی از تولیدکنندگان غلتکهای صنعتی، مقادیر سختی معمول تقریباً 65 تا 70 HRC را ارائه میدهند، اما مقادیر واقعی باید بر اساس سیستم آبکاری و تأیید فرآیند تعیین شوند.
برای غلتکهای خنککننده صنعتی با روکش آینهای، عملکرد اصلی کروم سخت بهبود مقاومت در برابر سایش سطح است.
نیازی نیست که زیرلایه غلتک خنککننده لزوماً به سختی بسیار بالایی دست یابد، زیرا بیرونیترین سطح کاری، سطحی است که واقعاً بیشترین فشار اصطکاک سطحی و خوردگی محیطی را متحمل میشود. با تشکیل یک لایه کروم سخت روی سطح زیرلایه، غلتکهای خنککننده صنعتی با روکش آینهای میتوانند ساختاری از پوسته سخت " + بدنه غلتک با استحکام بالا داشته باشند."
این ساختار برای غلتکهای صنعتی ایدهآل است.
بدنه غلتک مسئول تحمل خمش، چرخش، فشار داخلی و تنش حرارتی است، در حالی که آبکاری سطح مسئول مقابله با سایش، خراش، خوردگی و تماس با محصول است.
از دیدگاه مهندسی، این یک مفهوم طراحی معمول از جداسازی خواص ماتریس از خواص سطح است.
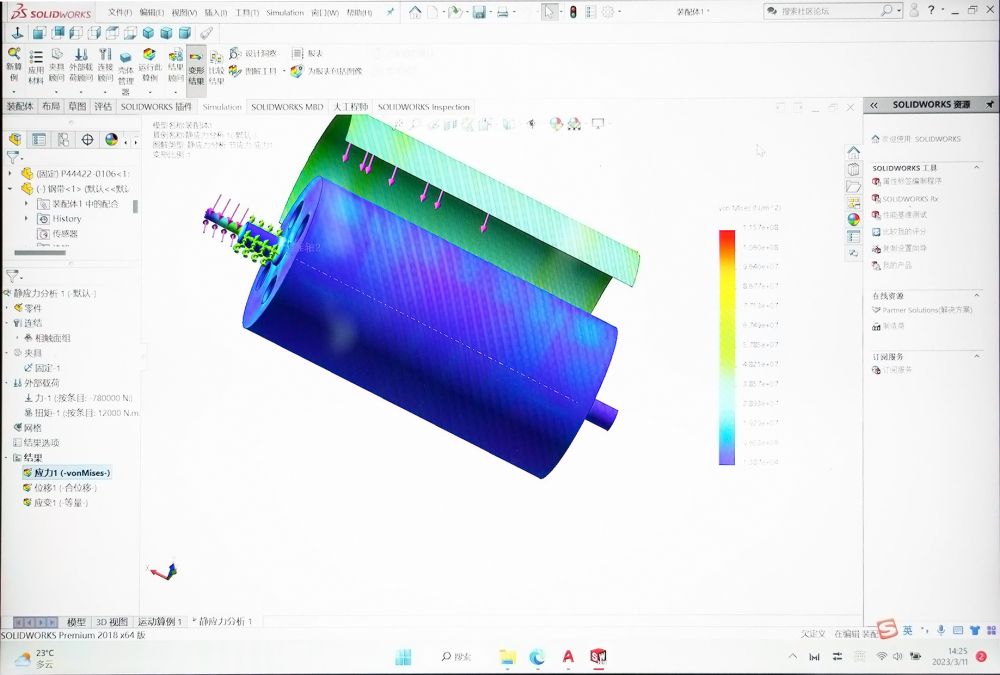
چرا غلتکهای خنککننده صنعتی با روکش آینهای به مقاومت سایشی بسیار بالایی نیاز دارند؟
بسیاری از مردم مشکل سایش غلتکهای خنککننده را دست کم میگیرند زیرا آنها مانند ابزارهای برش، مستقیماً فلز را برش نمیدهند.
در واقع، سایش غلتکهای خنککنندهی صنعتی با روکش آینهای اغلب موذیانهتر است.
در خطوط تولید فیلم، پوشش و کاغذسازی، مواد ممکن است به طور مداوم با سرعت دهها یا حتی صدها متر در دقیقه از میان غلتکها عبور کنند. با فرض سرعت خط تولید ۲۰۰ متر در دقیقه، پس از ۲۴ ساعت کار مداوم، طول تجمعی مواد عبوری از سطح غلتک به مقدار زیر میرسد:
۲۰۰ × ۶۰ × ۲۴ = ۲۸۸۰۰۰ متر.
یعنی تقریباً ۲۸۸ کیلومتر در روز.
اگر خط تولید سالانه ۸۰۰۰ ساعت کار کند، طول کل آن تقریباً به ۹۶ میلیون متر میرسد.
این بدان معناست که حتی اگر سایش ناشی از یک تماس بسیار کم باشد، پس از دهها یا حتی صدها میلیون متر تماس تجمعی، وضعیت سطح تغییر خواهد کرد.
با این حال، غلتکهای خنککننده صنعتی با روکش آینهای، نمیتوانند تغییرات سطحی قابل توجهی را تحمل کنند.
در حالی که قطعات مکانیکی معمولی ممکن است پس از سایش تا حدی دچار افزایش انحرافات ابعادی شوند، غلتکهای خنککننده آینهای صنعتی، پس از سایش، میتوانند باعث ایجاد خراشهای بیشتر در محصول، روشنایی ناهماهنگ، تغییرات مه موضعی، نوسانات ضخامت پوشش و کاهش پایداری مواد شوند.
سختی بالای لایه کروم سخت، مقاومت سطح غلتک را در برابر این سایش طولانی مدت به طور قابل توجهی بهبود میبخشد. برخی از دادههای صنعتی حتی نشان میدهند که عمر مفید غلتکهای کروم سخت میتواند تحت شرایط خاص چندین برابر غلتکهای فولادی معمولی باشد. با این حال، این رقم چند برابر به شدت به بار، سرعت، مواد تماس، آلایندهها، عملیات سطحی و روشهای نگهداری وابسته است و نمیتوان آن را به سادگی به عنوان افزایش ثابت ۳ تا ۸ برابری در تمام شرایط عملیاتی تفسیر کرد.
به همین دلیل است که هنگام انتخاب غلتکهای خنککننده آینهای صنعتی، نه تنها باید قیمت خرید، بلکه هزینه چرخه تولید "unit را نیز مقایسه کرد. "h
دلیل اصلی دوم: غلتکهای خنککننده آینه صنعتی باید زبری سطح را کنترل کنند
اگر سختی مربوط به مقاومت در برابر سایش باشد، پس زبری سطح مربوط به کیفیت سطح محصول است.
پرداخت آینهای غلتکهای خنککننده آینهای صنعتی معمولاً شامل فرآیندهایی مانند سنگزنی ریز، سنگزنی فوقالعاده ریز و صیقلکاری است. محصولات و فرآیندهای مختلف، الزامات کاملاً متفاوتی برای Ra (مقدار Ra) دارند. برخی از کاربردهای غلتکهای صنعتی با پرداخت آینهای به Ra 0.05 تا 0.2 میکرومتر یا حتی کمتر نیاز دارند؛ برخی از کاربردهای پرداخت فوقالعاده آینهای ممکن است به Ra 0.02 تا 0.05 میکرومتر یا حتی الزامات سختگیرانهتری نیاز داشته باشند.
با این حال، یک مسئله اغلب نادیده گرفته میشود: دستیابی به Ra برابر با 0.03 میکرومتر روی سطح غلتک به معنای حفظ Ra در 0.03 میکرومتر به طور نامحدود نیست.
بدون سختی و مقاومت سایشی کافی، ریزساختار اولیه که به طور دقیق ماشینکاری شده است، پس از کارکرد طولانی مدت به تدریج تغییر خواهد کرد.
بنابراین، پرداخت آینهای غلتکهای خنککننده با پرداخت آینهای صنعتی باید به عنوان یک شاخص پویا در نظر گرفته شود، نه فقط یک گزارش آزمایش در زمان تولید.
به همین دلیل است که آبکاری کروم سخت صنعتی اغلب در ترکیب با پرداخت آینهای استفاده میشود.
آبکاری کروم یک لایه سطحی پایدار و کاربردی ایجاد میکند، در حالی که سنگزنی و صیقلکاری بعدی مسئول ماشینکاری این لایه کروم سخت به ابعاد و زبری سطح مشخص شده هستند. دادههای مرتبط همچنین به وضوح نشان میدهند که آبکاری کروم سخت معمولاً برای دستیابی به ابعاد نهایی و کیفیت سطح مورد نیاز، نیاز به سنگزنی دارد.
بنابراین، یک غلتک خنککننده آینهای صنعتی واقعاً واجد شرایط، صرفاً پس از آبکاری کروم، پرداخت نمیشود، بلکه فرآیندی از آبکاری کروم - سنگزنی - پرداخت - بازرسی و ... برای دستیابی به عملکرد نهایی آن با هم کار میکنند.
دلیل سوم: مقاومت در برابر خوردگی تعیین میکند که آیا یک غلتک خنککننده آینه صنعتی میتواند برای مدت طولانی به طور پایدار کار کند یا خیر.
غلتکهای خنککننده آینهای صنعتی اغلب در محیطهای مرطوب، با اختلاف دمای متغیر یا در حضور مواد شیمیایی کار میکنند.
برای مثال، فرآیندهای کاغذسازی و پوششدهی ممکن است شامل رطوبت، افزودنیها و مواد پاککننده شیمیایی باشند؛ فرآوری پلاستیک ممکن است شامل بقایای پلیمری باشد؛ و تولید چسب ممکن است شامل اجزای خورنده باشد.
وقتی فولاد معمولی زنگ میزند، مشکل فقط زنگ زدن نیست.
خوردگی ابتدا ریزساختار سطح را تغییر میدهد. سطحی که قبلاً صاف و آینهای بوده است، ممکن است دچار حفره، شیار و حفرههای خوردگی موضعی شود؛ متعاقباً، این عیوب ممکن است سطح ماده را بیشتر تحت تأثیر قرار دهند.
برای غلتکهای خنککننده آینهای صنعتی، حتی یک گودال خوردگی کوچک میتواند منبعی از عیوب سطحی شود.
آبکاری کروم سخت مقاومت خوبی در برابر خوردگی دارد و سطح آن میتواند یک حالت محافظ پایدار ایجاد کند. با این حال، توجه به این نکته مهم است که آبکاری کروم سخت کاملاً ضد خوردگی نیست و لایه آبکاری نازکتر همیشه بهتر نیست. پیوستگی، تخلخل، ساختار ترک، ضخامت و جنس زیرلایه پوشش، همگی بر مقاومت واقعی در برابر خوردگی تأثیر میگذارند.
بنابراین، برای غلتکهای خنککننده آینهای صنعتی که در محیطهای بسیار خورنده کار میکنند، کافی نیست که صرفاً بپرسیم دددد آیا روکش کروم دارد؟ ددددد سوالات بیشتری باید پرسیده شود: ضخامت پوشش چقدر است؟ کیفیت پوشش چگونه است؟ آیا آببندی یا محافظت کامپوزیتی دیگری مورد نیاز است؟ زبری سطح نهایی چقدر است؟
اینها پارامترهای فنی واقعاً معناداری هستند.
دلیل چهارم: غلتکهای خنککننده آینه صنعتی باید بین عدم چسبندگی و سهولت تمیز کردن تعادل برقرار کنند.
در فرآیندهای تولید پلاستیک، چسب، پوشش و لمینت، سطح غلتک اغلب با یک مشکل بسیار جدی روبرو است: چسبیدن مواد به غلتک.
هنگامی که ماده روی سطح غلتک خنک کننده آینه صنعتی باقی بماند، میتواند برآمدگیهای موضعی ایجاد کند.
این برآمدگیها میتوانند سطح محصول را بیشتر تحت تأثیر قرار دهند و حتی در حین کار با سرعت بالا، نقصهای دورهای ایجاد کنند.
پس از پولیش دقیق، سطوح کروم سخت، سطح تماسی نسبتاً پایدار و صافی را فراهم میکنند و خواص جدایش و تمیزکنندگی خوبی دارند. در برخی از دادههای مهندسی، ضریب اصطکاک ترکیب کروم-فولاد میتواند کمتر از ترکیب معمولی فولاد-فولاد باشد، به عنوان مثال، ضریب اصطکاک استاتیک تقریباً 0.17 و ضریب اصطکاک دینامیک تقریباً 0.16 تحت شرایط خاص. با این حال، ضریب اصطکاک واقعی غلتکهای خنککننده با روکش آینهای صنعتی باید همراه با مواد جفت شده، فشار، سرعت، دما و شرایط روانکاری آزمایش شود. یک مقدار واحد را نمیتوان برای همه خطوط تولید اعمال کرد.
به همین دلیل است که غلتکهای خنککننده با روکش آینهای صنعتی نه تنها به سختی بالا، بلکه به درخشندگی بالا نیز نیاز دارند.
هرچه سطح پایدارتر و نقصهای میکروسکوپی کمتر باشد، احتمال تشکیل فرورفتگیهای مکانیکیِ دشوار برای حذف و تجمع موضعی مواد توسط بقایای سطحی کمتر میشود.
سوالات متداول در مورد غلتکهای خنککننده پرداخت آینهای صنعتی
سوال ۱: آیا یک غلتک خنککننده صنعتی با روکش آینهای و روشنتر همیشه بهتر است؟
نه لزوماً. غلتکهای خنککننده با روکش آینهای صنعتی، مورفولوژی سطحی را هدف قرار میدهند که الزامات فرآیند را برآورده کند، نه فقط روشنایی بصری. محصولات مختلف، الزامات متفاوتی برای Ra، Rz، ویژگیهای اصطکاک و بافت سطح دارند. برخی از فیلمهای براق به Ra بسیار کم نیاز دارند، در حالی که برخی از مواد در واقع به درجه خاصی از بافت ریز برای کنترل اصطکاک و لایه لایه شدن نیاز دارند. بنابراین، پارامترهای سطح باید بر اساس فرآیند تولید محصول تعیین شوند، نه اینکه صرفاً دنبال این باشند که هر چه روشنتر، بهتر.
Q2: آیا یک لایه کروم سخت ضخیمتر روی غلتکهای خنککننده آینه صنعتی، دوام بیشتری دارد؟
خیر. ضخامت آبکاری باید با میزان سایش، میزان مجاز سنگزنی بعدی، ساختار زیرلایه و محیط عملیاتی مطابقت داشته باشد. یک لایه کروم سخت بیش از حد ضخیم ممکن است منجر به شکنندگی، تنش پسماند و مشکلات عملکرد خستگی شود. دادههای مهندسی مرتبط همچنین نشان میدهند که ضخامتهای بیش از تقریباً ۲۵۰ میکرومتر نیاز به ارزیابی دقیق دارند. بنابراین، "thick" را نمیتوان به سادگی با "good." معادل دانست.
Q3: زبری سطح Ra مناسب برای غلتکهای خنککننده آینه صنعتی چیست؟
هیچ پاسخ واحدی برای همه تجهیزات وجود ندارد. کاربردهایی مانند فیلمهای بسیار براق ممکن است به Ra تقریباً 0.02-0.05 میکرومتر نیاز داشته باشند، در حالی که سایر غلتکهای صنعتی ممکن است از زبری سطح 0.1-0.2 میکرومتر یا حتی بالاتر استفاده کنند. نکته کلیدی، تعیین مشخصات بر اساس ویژگیهای مواد، سرعت تولید، براقیت محصول، کدورت، اصطکاک و الزامات جداسازی است.
Q4: آیا غلتکهای خنککننده آینه صنعتی پس از ایجاد خراش قابل تعمیر هستند؟
در بسیاری از موارد، بله. اگر خراشها فقط سطحی باشند و باعث تغییر شکل جدی غلتک یا آسیب ساختاری نشده باشند، میتوان آنها را با سنگزنی مجدد، پولیش یا حتی آبکاری مجدد کروم تعمیر کرد. با این حال، اگر خراشها به زیرلایه نفوذ کرده باشند، یا غلتک خمیدگی یا ترکهای شدیدی داشته باشد، برای تعیین اینکه آیا تعمیر ارزش دارد یا خیر، بازرسی جامعتری لازم است.
Q5: چرا غلتکهای خنککننده آینه صنعتی پس از آبکاری کروم هنوز به سنگزنی و پولیش نیاز دارند؟
از آنجا که آبکاری کروم با ابعاد نهایی و سطح آینهای نهایی برابر نیست، پس از آبکاری، برای پردازش پارامترهایی مانند قطر و استوانهای بودن در محدوده مشخص شده، سنگزنی دقیق لازم است و سپس برای دستیابی به زبری سطح مورد نظر، از پولیش استفاده میشود.